
弧增材制造(WAAM)已成为大型结构件金属增材制造(metal AM)的一项重要方法,具备沉积速度快、材料利用率高、机器人配置灵活等优势。不过,若使用铝合金,零件质量在很大程度上取决于工艺参数设置。来自沙特阿拉伯 以及印度的研究人员构建了一个机器学习框架,可用同一个模型预测铝 WAAM 零件的抗拉强度、延伸率、抗弯强度和硬度。该研究发表于 https://www.nature.com/srep/ ,研究对象是沿圆形刀具路径沉积的 ER5356 铝合金。按推荐参数打印出的零件,实测结果与模型预测值十分接近。
沿圆形路径完成 30 次成形
试验墙体在 iWave 500i 交直流焊接电源上打印,该电源与 IRB 1520ID 机械臂集成。设备以冷金属过渡(CMT)模式运行,该模式可降低热输入、飞溅和熔滴不稳定性。圆形路径保持不变,因此该研究只调整工艺参数,不比较不同刀具路径。
研究团队调整了四个参数:送丝速度 7.5~9.5 m/min、行走速度 6~10 mm/s、层间温度 80~160°C、保护气体流量 12~18 L/min。试验采用田口 L27 设计,再加上三次中心点试验,共完成 30 个成形件;每个试件均进行抗拉强度、三点弯曲和维氏硬度测试。
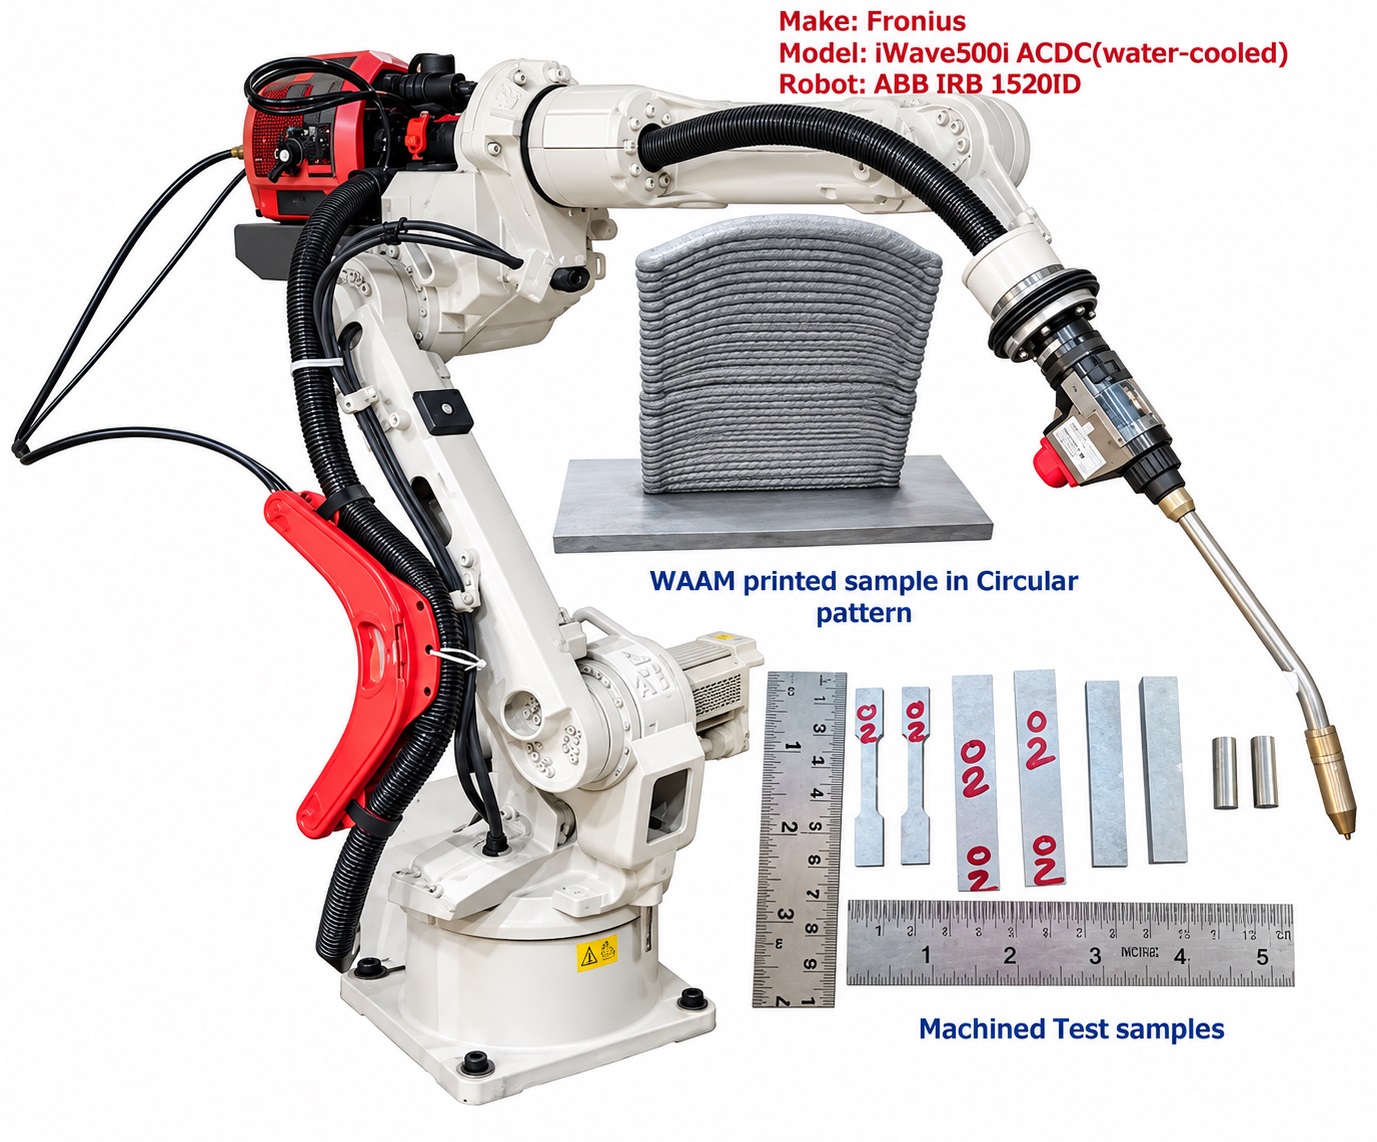
抗拉强度范围为 243.60~289.70 MPa,延伸率为 22.83%~35.72%。中心点参数表现最佳:送丝速度 8.5 m/min、行走速度 8 mm/s、层间温度 120°C、气体流量 15 L/min。最优的一组达到 289.70 MPa、延伸率 35.72%、抗弯强度 391.21 MPa、硬度 70.72 HV;三次中心点试验的抗拉强度波动小于 1.5 MPa。
将工艺物理规律引入模型
研究团队把这四个参数转化为描述符,分别用来表征沉积强度、热量累积、冷却强度和气体保护充分性,并将其输入一个名为 PG-MOSR 的堆叠机器学习模型。在五折交叉验证中,该模型的 R² 值分别为:抗拉强度 0.7799、延伸率 0.8299、抗弯强度 0.8142、硬度 0.8599。作为对比基准的 XGBoost 在抗拉强度上表现相当,但在其余三项性能上得分更低,硬度一项降至 0.573。送丝速度对抗拉强度和抗弯强度预测的贡献最大,层间温度对延伸率预测的贡献最大;不过作者指出,这些排序反映的是统计关联,并非物理因果。仅用四个原始参数训练的另一版模型在全部四项性能上表现更好,R² 值介于 0.8779 至 0.8885 之间。因此,研究人员主要把物理引导描述符视为辅助解释的工具,而不是提高精度的来源。
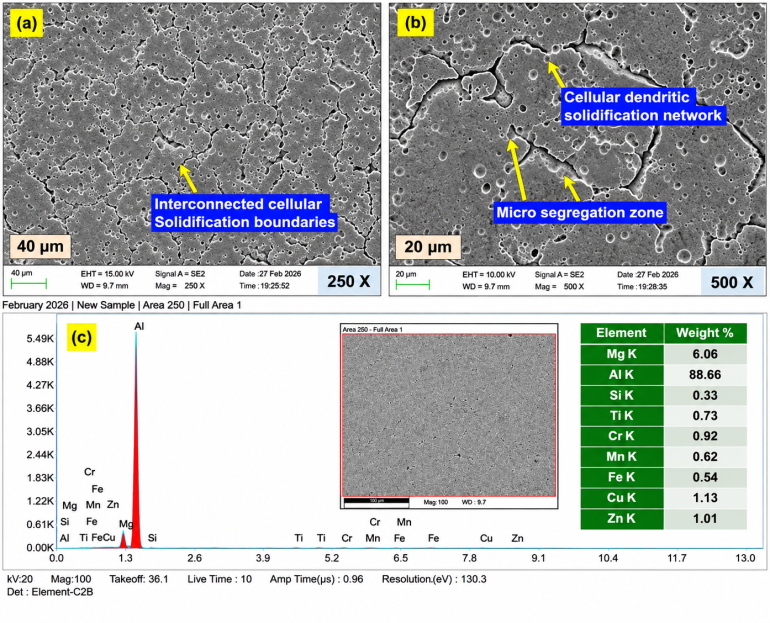
WAAM ER5356 铝合金的电子显微镜图像,显示其晶粒结构和富铝成分。图片来源:Scientific Reports。
验证推荐参数
在筛选 50,000 组参数组合后,优化器预测抗拉强度 295.20 MPa、延伸率 40.10%、抗弯强度 397.80 MPa、硬度 71.80 HV。其中抗拉强度和延伸率的预测值高于原始试验的最佳结果。一件验证件实测为 288.90 MPa、38.25%、385.60 MPa 和 70.95 HV,与预测值的偏差在 1.18% 至 4.61% 之间。预测的强度提升并未出现,但延伸率最终比此前最佳试验高出 2.53 个百分点。断口表面显示韧性断裂,并伴有聚集气孔;研究人员认为,这或许可以解释抗拉强度和抗弯强度为何略低于预测值。研究人员同时指出,仅凭一件验证件无法确认可重复性;未经进一步验证,该模型不应被用于测试参数范围之外的工况。疲劳、腐蚀、残余应力和孔隙率均未纳入此次优化。未来工作可能包括基于 CT 的孔隙率测量、原位热监测以及更大型的数据集。
多性能预测在金属增材制造机器学习中的定位
作者指出,以往针对 WAAM 的机器学习研究大多关注焊道几何形状、表面粗糙度或单一响应量建模。很少有研究像本项工作这样,用 30 个成形件同时预测圆形路径 ER5356 沉积件的多项力学性能。据中国3D打印网了解,一个主动学习框架通过预测抗拉强度和延伸率,为 Ti-6Al-4V 选择激光粉末床熔融(LPBF)工艺参数和热处理制度。经过五轮打印、测试和再训练,该框架达到 1190 MPa 和 16.5%。该研究同样把强度与塑性预测与打印验证结合起来。相比之下,本次 WAAM 研究只做了一次验证成形。可根据工艺、显微组织和孔洞数据预测 LPBF Al-Si-Mg 零件的强度。该框架在 44 个全标注和 111 个部分标注数据点上训练,能给出可读的公式,与实测值的偏差在 9.51 MPa 以内。与本次 WAAM 研究类似,它针对铝合金使用小数据集和可解释输出,但其部分显微组织输入在生产中并非总能获得。这些工作都借助机器学习来减少物理测试。本次 WAAM 研究把这一思路应用于电弧工艺中的四项力学性能。
该论文(https://doi.org/10.1038/s41598-026-73406-w )由 Syed Quadir Moinuddin、Gideon Ganesh Murugan、Hariharasakthisudhan Ponnarengan、Vishwanath Nagallapati、Mohammad Faseeulla Khan 和 Muhammad Iftikhar Faraz 完成。
来源:中国3D打印网编译文章!
0 留言